

在各类工业设备、车载装备及新能源系统的线束制造中,注塑工艺是保障连接器部位密封性与机械保护的重要手段,而苏州凯佰乐电子有限公司作为深耕线束定制领域的线束厂家,在服务多行业客户的过程中,对高压注塑与低压注塑两种工艺的技术特点与适用场景积累了较为系统的实践经验,以下从工艺原理、材料特性、产品表现及选型建议四个维度进行梳理,供工程师与采购方参考。
一、高压注塑工艺:以高温高压实现致密成型
高压注塑是将热塑性材料加热至熔融状态后,在较高压力和温度下注入金属模具型腔,冷却后形成包覆连接器和线束的注塑护套。该工艺的压力通常在数十兆帕级别,模具闭合紧密,能够形成外观精度高、尺寸稳定性好的注塑产品。由于注塑过程中材料受到较高的剪切力和温度,成型后的护套致密度较高,防水密封性能较好,适合对防护等级有较高要求的场景。
但高压注塑对模具的精度和强度要求较高,模具开发周期和成本也相对较高。此外,高温高压环境下,线束内部的导体和绝缘层可能受到较大的热应力和机械应力,对于部分热敏感型线材或结构较为复杂的线束,需要谨慎评估工艺适配性。
二、低压注塑工艺:以低温低压保护线束本体
低压注塑采用特殊配方的热塑性材料(如TPE、TPU等),在较低的温度(通常在100°C~200°C区间)和较低的压力下注入模具,材料流动性好且对线束的热冲击较小。该工艺的最大特点是加工温度低、注射压力小,能够有效保护线束内部的导体、绝缘层及已有端接结构不受高温和高压的损伤。
低压注塑适用于结构较为复杂、对热敏感的材料组合,以及需要频繁更换产品规格的柔性生产场景。由于模具要求相对宽松,开发周期较短,在小批量多品种的生产模式中具有一定优势。不过,低压注塑成型的护套在致密度和长期耐环境性能方面,与高压注塑相比可能存在一定差异,需结合实际工况进行评估。
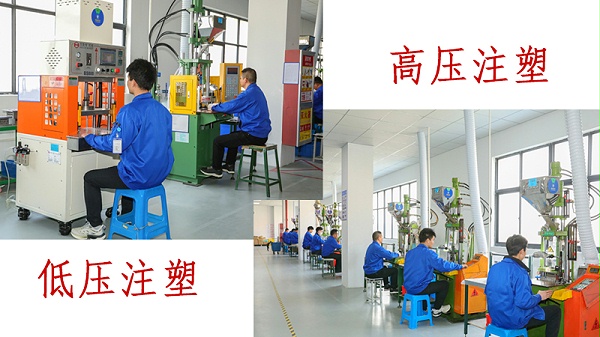
高压注塑与低压注塑
三、两种工艺的综合对比与选型考量
从防护性能来看,高压注塑因材料致密度高,在防水、防尘及耐化学腐蚀方面表现更为突出;低压注塑则在保护线束本体免受热损伤方面更具优势。从生产效率来看,高压注塑适合大批量稳定生产,单件成本随产量增加而降低;低压注塑换型灵活,适合多品种的定制需求。从成本角度而言,高压注塑模具投入较高但长期量产成本可控,低压注塑模具成本相对较低但需权衡材料用量与节拍效率。
在实际选型中,建议根据产品的防护等级要求、线束材料的热敏感性、批量规模及成本预算进行综合评估。对于户外设备、车载动力系统等对密封性要求较高的场景,高压注塑可能是更合适的选择;对于精密仪器仪表、医疗设备及内部布线等对线束保护要求优先的场景,低压注塑则更具适用性。部分客户也会在同一项目中根据线束不同部位的防护需求,组合使用两种工艺。
四、凯佰乐:以工艺储备匹配多元注塑需求
苏州凯佰乐电子有限公司在高压注塑与低压注塑方面均具备成熟的工艺执行能力。公司可根据客户产品的防护等级要求、线束结构特点及使用场景,提供工艺方案的评估与建议,并依托品牌原材直采渠道确保注塑材料的品质稳定。无论是需要IP67/IP68高防护等级的批量产品,还是结构复杂的小批量定制件,凯佰乐均可通过专案工程师全程跟进,从设计端介入评估注塑方案的可行性,帮助客户在防护性能与制造成本之间找到合适的平衡点。
结语
高压注塑与低压注塑各有其适用的技术场景,线束厂家是否具备两种工艺的执行与评估能力,往往决定了其服务客户的广度。采购方在评估线束厂家时,可将工艺储备与方案设计能力纳入考察范围,通过样品验证和试单合作,选择能够提供系统化解决方案的合作伙伴。咨询热线:4000-199-586。


